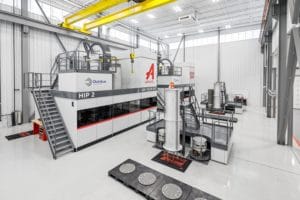
Durchlaufofen-Glühen und Hartlöten für VSH-Pressfittings
Aalberts Surface Technologies Venlo führt das Glühen und Hartlöten der kaltgeformten Metallkomponenten der VSH-Pressfittings für Aalberts Integrated Piping Systems durch. Reinigung, Hartlöten und Rekristallisationsglühen erfolgen als ein kontrollierter Prozessablauf in Durchlauföfen. Aalberts Integrated Piping Systems profitiert von duktilen, spannungsfreien Bauteilen, reproduzierbaren, dichten Verbindungen, vollständiger Rückverfolgbarkeit der Chargen sowie einem einzigen qualifizierten Lieferanten für die Wärmebehandlung anstelle mehrerer.
Wichtigste Erkenntnisse
- Durch Rekristallisationsglühen wird die bei der Kaltumformung verlorene Duktilität wiederhergestellt
- Beim Hartlöten unter kontrollierter Atmosphäre in einem Durchlaufofen ist kein Flussmittel erforderlich
- Die kontrollierte Atmosphäre gewährleistet eine helle und glänzende Oberflächenbeschaffenheit der Bauteile
- Die Ofenzonen zeichnen sich durch hervorragende Gleichmäßigkeit und Genauigkeit aus und sind gemäß AMS 2750 und CQI-9 klassifiziert
- Die Qualität wird durch Vickers-Härteprüfungen gemäß ISO 6507-1 und zerstörende Querschnittsanalysen überprüft
Auf einen Blick
Kunde | Aalberts Integrated Piping Systems (VSH) |
Branche | Rohrleitungssysteme |
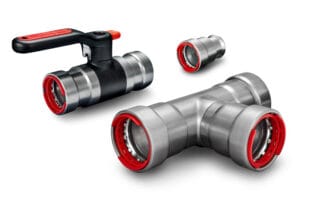
Bauteile | Metallbauteile für VSH-Press- und Klemmverbindungen |
Verfahren | Reinigung, Rekristallisation und Spannungsarmglühen, Hartlöten unter kontrollierter Atmosphäre |
Standort | Aalberts Surface Technologies Venlo, heat treatment |
Die Herausforderung: Durch die Kaltumformung entstehen Spannungen im Material
Die Metallkomponenten der VSH-Pressfittings werden am Standort Hilversum von Aalberts Integrated Piping Systems hergestellt. Durch Tiefziehen, Pressen und Biegen entstehen im Material verformte, gestreckte Kristallkörner und Eigenspannungen. Die Härte steigt, die Duktilität sinkt, und eine weitere Kaltumformung ist ohne eine dazwischenliegende Wärmebehandlung nicht mehr möglich. Ein Pressfitting muss dennoch formstabil und dauerhaft dicht bleiben, sobald er in einem Gebäude installiert ist. Die Aufteilung von Reinigung, Montage, Hartlöten und Wärmebehandlung auf verschiedene Lieferanten vervielfacht den Transportaufwand, den Verwaltungsaufwand und das Qualitätsrisiko.
Die Lösung: ein kontrollierter Prozessablauf in Venlo
Aalberts Surface Technologies Venlo definiert und validiert für jede Teilenummer einen Prozess, ausgehend von den Zeichnungen von Aalberts Integrated Piping Systems.
Die Reinigung steht an erster Stelle. Durch alkalische und Dampfentfettung werden Fett und andere Verunreinigungen entfernt, die andernfalls im Ofen reagieren, den Fluss der Hartlötlegierung behindern und die Oberfläche verunreinigen würden.
Die Passung bestimmt die Verbindung. Hartlötbaugruppen bestehen aus zwei oder mehr Teilen. Die Passung darf weder zu locker noch zu fest sein, da sich das Lot sonst nicht gleichmäßig durch die Verbindung ziehen kann. Jedes Bauteil wird einzeln entfettet, bevor die Bauteile zusammengebaut und die Hartlötlegierung aufgetragen wird.
Atmosphäre und Temperatur werden zonenweise geregelt. Die Durchlauföfen sind über 30 Meter lang und werden auf über 800 °C gehalten. Platin-Rhodium-Thermoelemente vom Typ S sorgen in jeder Zone für eine Genauigkeit von besser als 3 °C.
Die Parameter sind fest vorgegeben und validiert: Dauer, Temperatur, Atmosphäre, Positionierung, Fixierung und Abkühlgeschwindigkeit. Jedes Teil auf dem Gitterband wird identisch behandelt – im Gegensatz zu Chargenöfen, bei denen die Position innerhalb der Charge das Ergebnis beeinflusst.
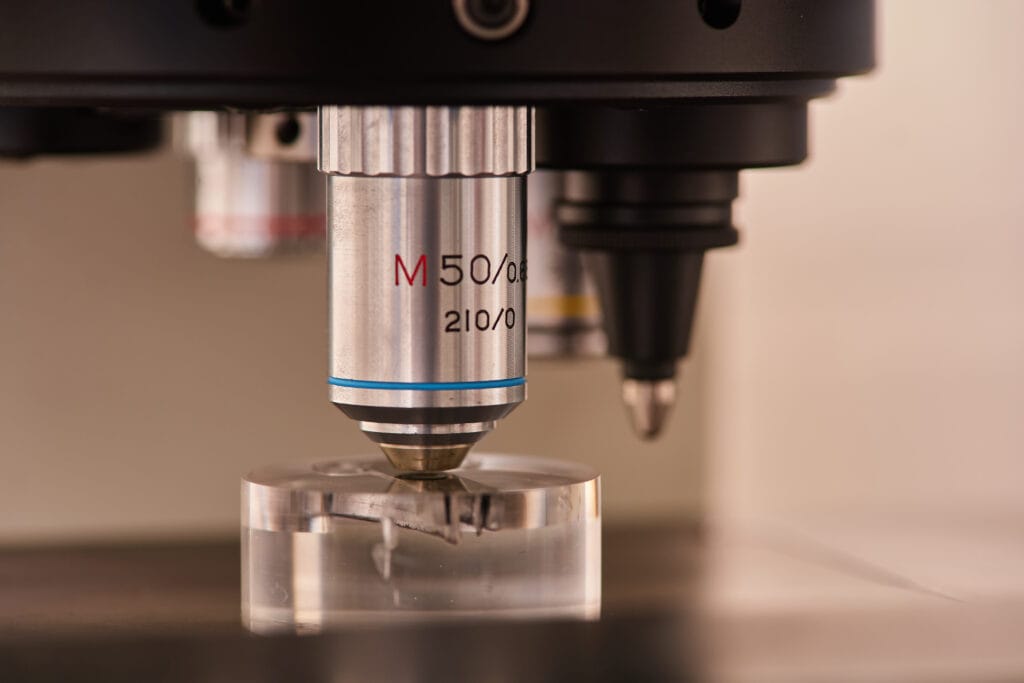
Die Ergebnisse sind nachgewiesen, nicht nur angenommen. Die Vickers-Härte wird gemäß ISO 6507-1 bestimmt, und geätzte Querschnitte werden hinsichtlich Mikrostruktur und Korngröße bewertet und digital zusammen mit dem Arbeitsauftrag dokumentiert.
Der Vorteil für Aalberts Integrated Piping Systems
- Ductility and formability restored for the next production step
- Wiederherstellung der Duktilität und Formbarkeit für den nächsten Produktionsschritt
- Beseitigung von Restspannungen, verbesserte Maßhaltigkeit
- Identische Mikrostruktur über große Serien hinweg
- Verbesserte Korrosionsbeständigkeit
- Verbesserte und glänzende Oberflächenbeschaffenheit ermöglicht eine Nachbeschichtung ohne Beizen.
- Reproduzierbare, dichte Lötverbindungen, bei Bedarf zu 100 % geprüft
- Ein Lieferant für Reinigung, Montage, Löten und Glühen
- Komponenten oft bereits nach einem Tag in Venlo auf dem Weg zum Kunden
- 3.800 MJ und 242 kg CO₂ pro Tonne, gegenüber 5.700 MJ und 364 kg in einem Vakuumofen
Mehr als nur Rohrleitungssysteme
Die gleiche Durchlaufofenkapazität kommt in den Bereichen Automobilindustrie, Halbleiterindustrie, Werkzeugbau, Maschinenbau, Lebensmittelindustrie und Medizin zum Einsatz – für niedrig- und hochlegierte Stähle, Edelstahl, Gusseisen und Nichteisenmetalle.
Häufig gestellte Fragen
Was ist Glühen?
Beim Glühen wird Metall über seine Rekristallisationstemperatur erhitzt, dort für eine bestimmte Haltezeit gehalten und anschließend kontrolliert abgekühlt. Dadurch wird die Mikrostruktur rekristallisiert, die Duktilität erhöht und die Härte verringert.
Warum werden Pressfittings nach der Kaltumformung geglüht?
Durch die Kaltumformung entstehen langgestreckte Körner und Eigenspannungen. Das Rekristallisationsglühen macht das Material weicher, beseitigt Spannungen und verbessert die Korrosionsbeständigkeit.
Warum ein Durchlaufofen statt eines Chargenofens?
Jedes Teil durchläuft auf demselben Förderband dieselben Zonen und wird dabei identischen Zeit-, Temperatur- und Atmosphärenbedingungen ausgesetzt. Auch der Energieverbrauch pro Tonne ist deutlich geringer.
Wie wird die Qualität des Glühvorgangs überprüft?
Durch eine nach ISO 6507-1 berechnete Vickers-Härteprüfung und die zerstörende Prüfung von polierten, geätzten Querschnitten unter einem Lichtmikroskop.
Lassen sich Glühen und Hartlöten kombinieren?
Ja. Die montierten Bauteile werden während des Glühzyklus mit Kupfer- oder Nickel-Lot ohne Flussmittel hartgelötet, wodurch Kosten, Vorlaufzeit und Emissionen reduziert werden.
Sprechen Sie mit unseren Spezialisten für Wärmebehandlung
Aalberts Surface Technologies Venlo berät Sie bereits ab der ersten Machbarkeitsstudie bei der Materialauswahl, der Wahl des Hartlötmaterials und der Prozessgestaltung. Kontaktieren Sie uns, um das Glühen und Hartlöten Ihrer Bauteile zu besprechen.